

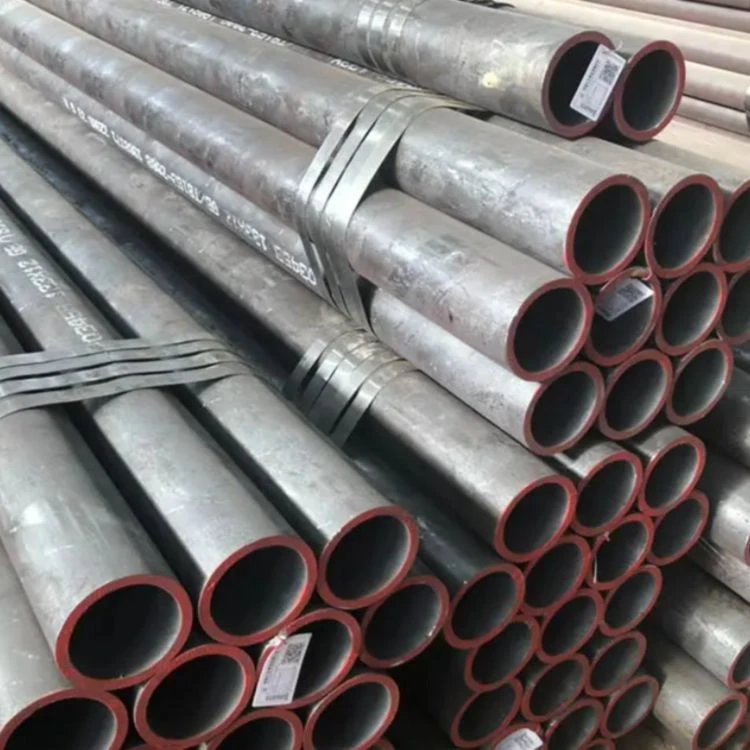
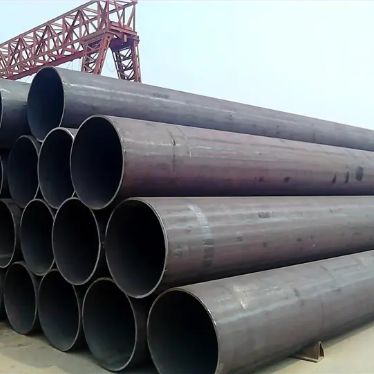
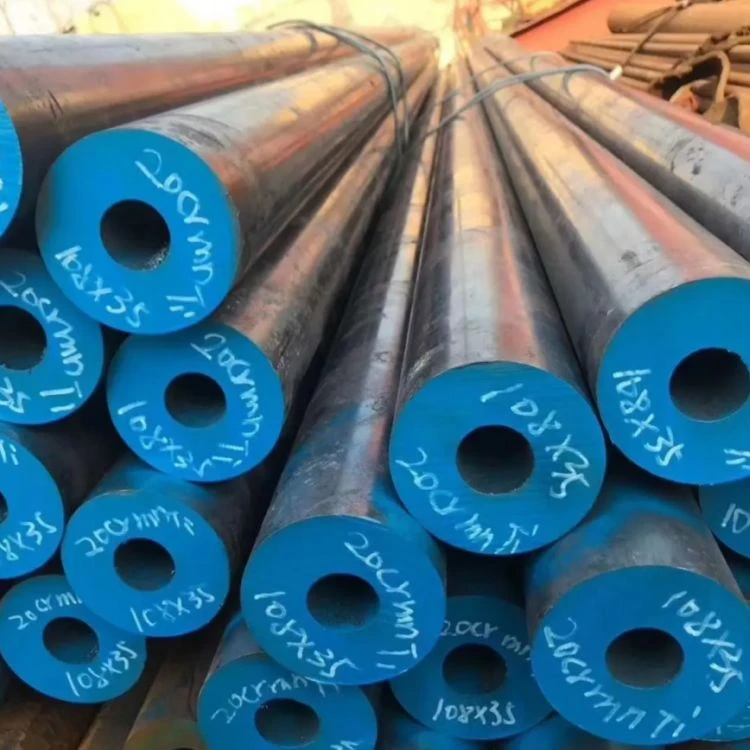
Характеристики на продуктите

Якост при ултра{0}}висока температура и устойчивост на пълзене (основни предимства)
Основното предимство на ASTM A335 P91 се крие в неговата свръх-висока-температурна якост и устойчивост на пълзене. Благодарение на микро-легиране с ванадий (V) и ниобий (Nb), заедно със закалена мартензитна микроструктура, P91 показва значително превъзходна -сила на разкъсване при пълзене при висока температура в сравнение с P22 и конвенционалните хром-молибденови стомани в температурния диапазон 550-650 градуса. При работни условия от 600 градуса допустимото напрежение на P91 е приблизително 1,5-2 пъти по-голямо от това на P22, а устойчивостта му на пълзене е около 3-5 пъти по-голямо от това на P22. Това му позволява ефективно да се противопоставя на бавната пластична деформация (пълзене) на материали при висока температура и налягане, като гарантира безопасността и надеждността на тръбопроводите по време на дългосрочно-трайно-температурно обслужване. С минимална якост на опън от 585 MPa и минимална граница на провлачване от 415 MPa - далеч надвишаваща тази на P22 (по-голяма или равна на 415 MPa / по-голяма или равна на 205 MPa) - P91 позволява намаляване на дебелината на стената с приблизително 40-50%, значително понижавайки собственото тегло на тръбопровода, топлинния стрес и общата цена.

Отлична-устойчивост на окисляване при висока температура
Съдържанието на 9% хром в ASTM A335 P91 осигурява отлична устойчивост на високо-температурно окисление. В среди с висока-температура на пара, P91 може да образува плътен и стабилен слой Cr₂O3 оксид, ефективно устояващ на окисляване при висока-температура и окисление с пара. Неговата горна граница на температура на окисление достига 593-620 градуса, което е значително по-добро от P22 (по-малко или равно на 565 градуса). Това свойство го прави идеален материал за главни парни тръби в ултра-суперкритични електроцентрали (температура на парата по-голяма или равна на 593 градуса).

Добра обработваемост и формоспособност
ASTM A335 P91 показва добри свойства за студена и гореща обработка и може да претърпи различни процеси на формоване като горещо огъване, студено огъване и коване. Трябва да се отбележи, че тъй като P91 има мартензитна структура, склонността му към работно втвърдяване е по-висока от тази на феритни/перлитни стомани (напр. P22). Поради това се препоръчва да се включат подходящи междинни етапи на отгряване по време на процесите на формоване. Неговата обработваемост е сравнима с тази на P22, което позволява обработка с помощта на конвенционални методи на обработка. Препоръчва се използването на твърдосплавни режещи инструменти.

Строги изисквания за ефективност на заваряване и термична обработка след-заваряване
ASTM A335 P91 показва добра заваряемост. Въпреки това, поради мартензитната си микроструктура и високото съдържание на хром (9%), той има силна тенденция да се втвърдява в засегнатата от топлина-зона (HAZ) на заваряване, налагайки изключително строги изисквания към заваръчните процеси и термичната обработка след-заваряване (PWHT). Препоръчва се температурата на предварително загряване преди заваряване да бъде 200-300 градуса. След заваряване PWHT трябва да се извърши чрез нагряване до 730-780 градуса, задържане при температура и след това бавно охлаждане, за да се елиминират остатъчните напрежения при заваряване, да се омекоти зоната, засегната от топлината, и да се осигури здравина и устойчивост на пукнатини на заварената връзка. Изискванията за процеса на заваряване за P91 са по-строги от тези за P22 и се препоръчва опитни заварчици да извършват операцията.
Отлична организационна стабилност и-дългосрочна надеждност на обслужването
ASTM A335 P91 проявява добра организационна стабилност при дългосрочна-експлоатация при температури по-ниски или равни на 593 градуса. Дизайнът на композицията му от 9% Cr-1% Mo-V-Nb ефективно подобрява якостта на пълзене при високи-температури и устойчивостта на окисляване на материала. Микроструктурата на темперирания мартензит осигурява поддържането на организационна стабилност и механични свойства по време на продължителна работа при високи -температури. След нормализиране и темпериране (N+T) термична обработка, P91 получава равномерна и фина закалена мартензитна структура, гарантираща организационна стабилност и надеждност при условия на работа при висока температура.
Технически спецификации
Химичен състав (ASTM A335 / ASME SA335)
|
елемент |
Стандартни изисквания |
Забележка |
|
C |
0.08 - 0.12% |
Балансиране на сила и устойчивост |
|
Мн |
0.30 - 0.60% |
Укрепване на твърд разтвор, подобряване на здравината |
|
P |
По-малко или равно на 0,020% |
Вредни елементи, строго контролирани |
|
S |
По-малко или равно на 0,010% |
Вредни елементи, строго контролирани |
|
Si |
0.20 - 0.50% |
Дезоксидант, подобрява-устойчивостта на окисление при висока температура |
|
Кр |
8.00 - 9.50% |
Основни елементи, които осигуряват отлична устойчивост на-високотемпературно окисляване и устойчивост на корозия |
|
мо |
0.85 - 1.05% |
Основни елементи за подобряване на устойчивостта на счупване при пълзене при високи-температури |
|
V |
0.18 - 0.25% |
Микролегиращи елементи, укрепване при утаяване, значително подобряват якостта на пълзене при високи-температури |
|
Nb |
0.06 - 0.10% |
Микролегиращи елементи, усъвършенстване на зърното, подобряване на висока{0}}температурна якост и издръжливост |
|
N |
0.03 - 0.07% |
Укрепване на твърд разтвор за подобряване на устойчивостта при високи-температури |
|
Ал |
По-малко или равно на 0,02% |
Стриктен контрол за осигуряване на чистота |
|
Fe |
Оставащо количество (≈ 89%) |
Матричен елемент |
Физически свойства
|
Изпълнение |
Числова стойност/диапазон |
Условия на изпитване |
|
Плътност |
≈ 7,75 g/cm³ |
Стайна температура (20 градуса) |
|
Точка на топене |
≈ 1360-1400 градуса |
- |
|
Електрическо съпротивление |
≈ 0.45 μΩ·m |
Стайна температура |
|
Топлопроводимост |
≈ 32 W/(m·K) |
Стайна температура |
|
Коефициент на термично разширение (20-100 градуса) |
≈ 11.0 × 10⁻⁶ /K |
- |
|
Модул на еластичност (модул на Юнг) |
≈ 195 GPa |
Стайна температура |
|
Коефициент на Поасон |
≈ 0.28 |
Стайна температура |
|
Магнетизъм |
Феромагнитен |
Мартензитна структура, която е магнитна |
Механични свойства (нормализирани + темперирани, типични стойности, ASTM A335)
|
Изпълнение |
Типична стойност |
Стандарти за изпълнение |
|
Якост на опън |
По-голямо или равно на 585 MPa |
ASTM A335 |
|
Граница на провлачване (0,2% отместване) |
По-голямо или равно на 415 MPa |
ASTM A335 |
|
Удължение (дължина на измерване 2 инча/50 mm) |
По-голямо или равно на 20% |
ASTM A335 |
|
твърдост |
По-малко или равно на 250 HB (типична стойност) |
- |
Note: The strength level of P91 is significantly higher than that of P22 (≥415 MPa / ≥205 MPa). Its core advantages lie in the ultra-high high-temperature strength and creep resistance brought about by V-Nb micro-alloying and tempered martensite microstructure, which can achieve a wall thickness reduction of approximately 40-50%. For higher temperature grades (>620 градуса), се препоръчва да изберете P92.
Работа при високи-температури
ASTM A335 P91 поддържа високо ниво на якост при повишени температури и е подходящ за дългосрочни-високо{3}}температурни условия на работа до По-малко или равно на 593 градуса:
|
температура |
Якост на опън (MPa, приблизително) |
Процент на запазване на производителността |
|
Стайна температура (20 градуса) |
По-голямо или равно на 585 |
100% |
|
400 градуса |
≈ 520 |
По-голямо или равно на 89% |
|
500 градуса |
≈ 480 |
По-голямо или равно на 82% |
|
593 градуса |
≈ 400 |
По-голямо или равно на 68% |
|
620 градуса |
≈ 350 |
По-голямо или равно на 60% |
Дългосрочна -термична стабилност и микроструктурна стабилност
ASTM A335 P91 проявява добра микроструктурна стабилност по време на дългосрочна-експлоатация при температури, по-ниски или равни на 593 градуса. Микролегирането на V-Nb и микроструктурата на темперирания мартензит ефективно повишават якостта на пълзене при високи-температури и устойчивостта на окисление. Микроструктурната стабилност обаче намалява и якостта на пълзене значително спада, когато се използва дългосрочно над 620 градуса; следователно не се препоръчва за дългосрочно{10}}обслужване над 620 градуса. За по-високи температурни степени се препоръчва P92.
Система за термична обработка
Крайната производителност на ASTM A335 P91 е силно зависима от режима на термична обработка, с общи спецификации, както следва:
1. Нормализиращо лечение (нормализиращо)
Загрейте до 1040-1065 градуса, задръжте за достатъчно време (приблизително 1 час на инч дебелина на стената), след това охладете на въздух или вентилатор. Това води до еднаква, фина мартензитна структура, подготвяща я за последващо темпериране.
2. Закаляващо лечение(темпериране)
Загрейте до 730-780 градуса, задръжте за достатъчно време, след това охладете на въздух. Това елиминира напреженията, предизвикани от нормализиране, получава темперирана мартензитна микроструктура, оптимизира якостта и пластичността и постига крайните експлоатационни свойства.
3. Пълно отгряване (по избор)
Загрейте до 850-900 градуса, задръжте при температура, след това охладете пещта до приблизително 650 градуса, последвано от въздушно охлаждане до стайна температура. Това се използва за премахване на напреженията при студена обработка или за подобряване на формоспособността при студена обработка.
Внимание:
Температурата на топлинна обработка на P91 (нормализираща 1040-1065 градуса) е много по-висока от тази на P22 (900-960 градуса) и трябва да бъде строго контролирана.
Термична обработка след заваряване (PWHT) трябва да се извърши след заваряването. Това включва нагряване до 730-780 градуса, задържане при температура и след това бавно охлаждане, за да се елиминират остатъчните напрежения при заваряване и да се омекоти зоната, засегната от топлината.
Изискванията за процеса на заваряване за P91 са по-строги от тези за P22. Препоръчва се стриктно да се контролира входящата топлина при заваряване и температурата на предварително загряване (200-300 градуса).
Температурата и времето за топлинна обработка трябва да бъдат строго контролирани, за да се избегне нагрубяване на зърното или колебания в производителността.
Приложими медии
Пара с висока{0}}температура
Главни тръбопроводи за пара на ултра-суперкритични/свръхкритични електроцентрали (По-малко или равно на 593 градуса), колектори на котли, тръби на прегреватели, тръби на прегреватели
Процесни газове с висока-температура и високо{1}}налягане
Тръбопроводи за висока-температура и високо{1}}налягане за химическо оборудване като синтез на амоняк, производство на метанол и химически торове
Атомна електроцентрала
Топлообменни тръби на ядрения остров, тръби за парогенератори
Топла вода
Отоплителна мрежа, отоплителна система
Топлопреносно масло и термоносители
Тръбопроводи за химически топлопреносни системи
Забележка: ASTM A335 P91 не е подходящ за силно корозивни среди като силни окисляващи киселини и хлориди с висока-температура и висока{3}}концентрация. Неговата горна граница за устойчивост на окисление е приблизително 593-620 градуса; P92 се препоръчва, когато тази температура е превишена. P91 има високи изисквания за заваръчни процеси и се препоръчва да се използва от опитни заварчици.


ASTM A335 P91 е подходящ за условия на свръх-висока температура и високо-налягане, вариращи от 550 до 593 градуса. Той е един от предпочитаните материали за ултра-свръхкритични електроцентрали и ядрени енергийни проекти, препоръчва се за използване в следните области:
Полета за приложение
-
Производство на енергия от изкопаеми горива (основно приложение)
● Главен тръбопровод за пара за ултра-суперкритични/свръхкритични електроцентрали (По-малко или равно на 593 градуса)
● Барабан на котела, барабан на прегревателя
● Високотемпературни прегревателни тръби, високотемпературни{1}}прегревателни тръби
● Високо{0}}температурна тръбопроводна система за пара -
Производство на ядрена енергия (основно приложение)
● Топлообменни тръби на атомна електроцентрала
● Тръбопроводи на парогенератора на ядрения остров
● Процесни тръбопроводи за висока-температура и високо{1}}налягане в атомни електроцентрали -
Нефтохимически
● Тръбопроводи за висока-температура и високо{1}}налягане за агрегати за хидротретиране/хидрокрекинг в рафинерии
● Процес на тръбопроводи на блока за каталитичен реформинг
● Високо{0}}температурни тръбопроводи в инсталации за крекинг на етилен -
Химическа промишленост и производство на торове
● Високо{0}}температурни технологични тръбопроводи за инсталации за синтез на амоняк
● Газопроводи за реформиране на завод за метанол
● Тръбопроводи за висока-температура и-налягане във фабрики за торове -
Фитинги за тръби за висока{0}}температура и високо{1}}налягане
● Високо{0}}температурни колена, тройници и редуктори
● Ковани тръбни фитинги, фланци
Доставка и персонализиране
Ние предлагаме гъвкави и надеждни решения за веригата за доставки, за да гарантираме, че получавате тръби от легирана стомана ASTM A335 P91, които идеално отговарят на изискванията на вашия проект.
Персонализируеми материални форми
Ние поддържаме производството на различни основни и специални форми според чертежи или спецификации.
|
форма |
 Безшевна стоманена тръба
|
 Дебелостенна-тръба с голям-диаметър
|
 Тръба от легирана стомана
|
|---|---|---|---|
|
Конвенционален диапазон |
Външен диаметър: 10.3 - 1067 mm; Дебелина на стената: 1 - 150 mm |
Външен диаметър: 219 - 1067 mm; Дебелина на стената: 20 - 150 mm |
Външен диаметър: 10.3 - 610 mm; Дебелина на стената: 1 - 50 mm |
|
Възможност за персонализиране |
Горещо{0}}валцовани/студено{1}}изтеглени безшевни тръби, рязане-по фиксирана дължина, машинна обработка с фаска, резби в края на тръбата, специални условия на топлинна обработка (нормализиране + закаляване / отгряване) |
Горещо разширяване, рязане с-фиксирана дължина, обработка на фаска, специални условия на топлинна обработка |
Студено{0}}изтеглени прецизни тръби, рязане-с фиксирана дължина, специална повърхностна обработка |
Защо да изберете нас? - Надеждна инженерна технология. Надеждна доставка.
Ние не сме просто доставчик, а доверен партньор за материали за вас в Китай.
Вертикално интегрирано производство
Собствено съоръжение от 20 000㎡ с 10+ автоматизирани линии (8,000+ тона/година). Вътрешният-център за инструментална екипировка и щанцоване позволява бързо персонализиране и ефективен контрол на разходите - без надценка на посредник.
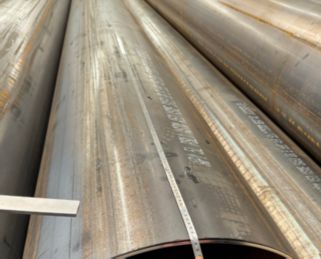
Стриктен контрол на качеството на всеки етап
Пълна проследимост през ключови контролни точки за контрол на качеството в цялото производство. 100% в съответствие със стандартите ASTM/ASME, EN и GB. Доклади за изпитване на материали, налични с всяка пратка.
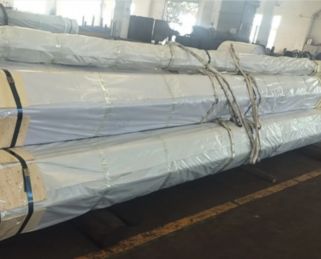
Надеждна доставка и опаковка за износ
10+ години износ за Европа, Северна Америка, Югоизточна Азия и Близкия изток с водоустойчива и-защита против ръжда, съчетана с гъвкави опции за доставка, гарантира безопасно и-навременно пристигане.
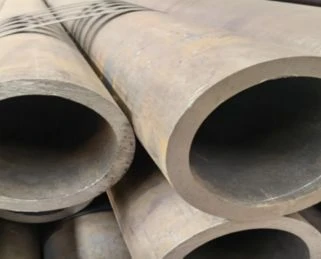
Валидиране на проби преди масово производство
Предоставяме безплатни мостри за проверка на качеството, което ви позволява да правите групови поръчки само след одобрение. Ние гарантираме последователност от проба до масово производство чрез точно измерване на размерите и прозрачно производство.
ЧЗВ
Въпрос: Какви са основните предимства на ASTM A335 P91?
Въпрос: Каква е разликата между ASTM A335 P91 и P22? Как да изберем между тях?
Въпрос: Какви са разликите между ASTM A335 P91 и P92? Как да изберем между тях?
В: Каква е максималната работна температура за ASTM A335 P91?
Въпрос: Каква е ефективността на заваряване на ASTM A335 P91?
В: Каква е устойчивостта на корозия на ASTM A335 P91?
Популярни тагове: astm a335 p91, Китай astm a335 p91 производители, доставчици, фабрика


