

Характеристики на продуктите

Висока якост, съчетана с добра издръжливост (основно предимство)
Основното предимство на API 5L X60 се крие в неговия отличен баланс между висока якост и издръжливост. Благодарение на своя ниско{3}}въглероден микро-легиран дизайн (със съдържание на въглерод обикновено По-малко или равно на 0,16-0,22%) и контролиран от TMCP процес на валцуване и охлаждане, X60 поддържа добра устойчивост на удар при ниски температури, като същевременно осигурява минимална граница на провлачване от 415 MPa и минимална якост на опън от 520 MPa. Неговата граница на провлачване е приблизително 1,43 пъти по-голяма от тази на X42 (290 MPa), което го прави подходящ за приложения за предаване на по-високо налягане.
|
Индикатори за ефективност |
Изисквания за PSL1 |
Изисквания за PSL2 |
|
Минимална граница на провлачване (MPa) |
415 |
415 |
|
Максимална граница на провлачване (MPa) |
- |
565 |
|
Минимална якост на опън (MPa) |
520 |
520 |
|
Максимална якост на опън (MPa) |
- |
760 |
|
Коефициент на добив |
- |
Обикновено по-малко или равно на 0,93 |
|
Удължение |
По-голямо или равно на 22% |
По-голямо или равно на 22% |
Забележка: PSL2 налага ограничения както на максималната граница на провлачване, така и на максималната якост на опън (с горни граници съответно от 565 MPa и 760 MPa), гарантирайки, че материалът има достатъчна способност за пластична деформация и по-висок марж на безопасност, за да се избегнат рисковете от крехко разрушаване, причинени от прекалено високо съотношение на провлачване-към-опън.

Отлична производителност при заваряване (основно изискване за тръбопроводна стомана)
Дизайнът с нисък въглероден еквивалент на API 5L X60 осигурява отлична производителност при заваряване, което е основно изискване за широкомащабно-изграждане на тръбопроводни стомани. Степен PSL2 изисква въглероден еквивалент (CEIIW) по-малък или равен на 0,43 и Pcm по-малък или равен на 0,25, осигурявайки добра якост и устойчивост на студено напукване в засегнатата от топлина-зона при условия на полево заваряване.
Ключови точки на заваряване:
• Ниска CE стойност:
Ефективно намалява склонността на зоната, засегната от топлината-на заваряване, да се втвърди и намалява риска от студени пукнатини
• Ниско-съдържание на-елементи:
Съдържанието на P и S е строго контролирано (S По-малко или равно на 0,010%), за да се гарантира чистотата на заваръчния шев и основния метал
• Подходящ за различни методи на заваряване:
челно заваряване на безшевни стоманени тръби, дъгово заваряване под флюс на заварени тръби със спирален/прав шев и т.н., с добра производителност на полево пръстеновидно заваряване
За клас PSL1 горната граница на въглеродното съдържание е относително широка (по-малко или равно на 0,26%) и се препоръчва предварително нагряване при 100-150 градуса по време на заваряване; за клас PSL2 изискването за въглеродно съдържание е по-строго (По-малко или равно на 0,16-0,18%), което води до по-добра заваряемост и обикновено няма нужда от специално предварително загряване или изисква само по-ниска температура на предварително загряване.

Добра издръжливост при ниски{0}}температури и устойчивост на крехко счупване
Класът API 5L X60 PSL2 изисква изпитване на удар с V-прорез на Шарпи, за да се гарантира устойчивостта на материала на крехко счупване при ниски-температурни условия на работа. Фино{6}}зърнестата микроструктура, получена чрез процеса TMCP, значително подобрява издръжливостта на материала при ниски{7}}температури, позволявайки надеждно прилагане на тръбна стомана X60 в студени райони и среди с големи сезонни температурни вариации.
Типичен индекс на якост на удар (PSL2):
• Тестова температура: Обикновено -20 градуса или по-ниска (според изискванията на потребителя)
• Минимална енергия на удара: По-голяма или равна на 27 J (средна стойност) / По-голяма или равна на 20 J (единична стойност)

Добра устойчивост на корозия и адаптивност към околната среда
API 5L X60 проявява добра устойчивост на равномерна корозия в нормални атмосферни условия, прясна вода, почва и нефт и газ. За киселинни експлоатационни среди (съдържащи H₂S), API 5L PSL2 Приложение J предоставя допълнителни изисквания за киселинно-устойчиви тръби (X60MS / L415MS), включително по-ниско съдържание на сяра (По-малко или равно на 0,002%), контрол на твърдостта (По-малко или равно на 250 HV) и стриктна проверка на устойчивостта на HIC/SSC.
За морската среда, Приложение H и Приложение J на PSL2 предоставят съответните допълнителни изисквания за материалите, приложими за структурни тръби за офшорни платформи и подводни тръбопроводи.
Добро студено огъване и обработка
API 5L X60 има по-ниско въглеродно съдържание и умерено съотношение-към-опън (обикновено по-малко или равно на 0,93 за PSL2), което му осигурява добра способност за формоване при студено огъване. Той е подходящ за производство на студено-огънати тръби и може да се използва за производство на горещи завои чрез процеси на горещо огъване. Той също така показва добри свойства на срязване, заготовка и формоване на руло в условия на рулони и плочи. Неговите характеристики на работно втвърдяване спомагат за увеличаване на якостта след студено огъване.
Технически спецификации
Химичен състав (API Spec 5L / ISO 3183)
|
елемент |
PSL1 Безшевна тръба |
PSL1 заварена тръба |
PSL2 |
Забележка |
|
C |
По-малко или равно на 0,28% |
По-малко или равно на 0,26% |
По-малко или равно на 0,16-0,18% |
Ниско{0}}въглероден дизайн за осигуряване на заваряемост и издръжливост при ниски-температури |
|
Мн |
По-малко или равно на 1,40% |
По-малко или равно на 1,40% |
По-малко или равно на 1,40% |
Укрепване на твърд разтвор, подобряване на здравината |
|
P |
По-малко или равно на 0,030% |
По-малко или равно на 0,030% |
По-малко или равно на 0,025% |
Вредни елементи, строго контролирани |
|
S |
По-малко или равно на 0,030% |
По-малко или равно на 0,030% |
По-малко или равно на 0,010% |
Вредни елементи, стриктно контролирани, за да се осигури издръжливост при ниски-температури |
|
Si |
По-малко или равно на 0,45% |
По-малко или равно на 0,45% |
По-малко или равно на 0,45% |
Дезоксидант, подобрява здравината |
|
V |
По-малко или равно на 0,05% |
По-малко или равно на 0,05% |
По-малко или равно на 0,10% |
Микролегиращи елементи, утаечно укрепване |
|
Nb |
По-малко или равно на 0,05% |
По-малко или равно на 0,05% |
По-малко или равно на 0,05% |
Микролегиращи елементи, контролирано валцуване за фино зърно |
|
Ти |
По-малко или равно на 0,04% |
По-малко или равно на 0,04% |
По-малко или равно на 0,04% |
Микролегиращи елементи, утаечно укрепване |
|
Кр |
- |
- |
По-малко или равно на 0,50% |
Подобрете втвърдяването и устойчивостта на корозия |
|
мо |
- |
- |
По-малко или равно на 0,20% |
Подобряване на закаляемостта и стабилността на температурата |
|
Ni |
- |
- |
По-малко или равно на 0,20% |
Подобрете издръжливостта при ниски{0}}температури |
|
Cu |
- |
- |
По-малко или равно на 0,20% |
Подобрете устойчивостта на атмосферна корозия |
|
CEIIW |
- |
- |
По-малко или равно на 0,43% |
Въглероден еквивалент, контролиращ заваряемостта |
|
Pcm |
- |
- |
По-малко или равно на 0,25% |
Индекс на чувствителност към пукнатини |
|
Fe |
Оставащо количество (≈ 97%) |
Оставащо количество (≈ 97%) |
Оставащо количество (≈ 97%) |
Матричен елемент |
Физически свойства
|
Собственост |
Стойност/диапазон |
Условия на теста |
|
Плътност |
≈ 7,85 g/cm³ |
Стайна температура (20 градуса) |
|
Точка на топене |
≈ 1420-1460 градуса |
--- |
|
Модул на еластичност |
≈ 207 GPa |
Стайна температура |
|
Топлопроводимост |
≈ 50 W/(m·K) |
Стайна температура |
|
Коефициент на термично разширение (20-100 градуса) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Коефициент на Поасон |
≈ 0.28 |
Стайна температура |
Механични свойства (типична стойност)
|
Изпълнение |
PSL1 |
PSL2 |
Стандарти за изпълнение |
|
Минимална граница на провлачване |
415 MPa |
415 MPa |
API Spec 5L / ISO 3183 |
|
Максимална граница на провлачване |
- |
565 MPa |
API Spec 5L / ISO 3183 |
|
Минимална якост на опън |
520 MPa |
520 MPa |
API Spec 5L / ISO 3183 |
|
Максимална якост на опън |
- |
760 MPa |
API Spec 5L / ISO 3183 |
|
Удължение |
По-голямо или равно на 22% |
По-голямо или равно на 22% |
API Spec 5L |
Забележка: „X60“ в API 5L X60 се отнася до минималната граница на провлачване от 60 000 psi (приблизително 415 MPa), като числото представлява единицата килопаунд на квадратен инч (ksi). Действителната граница на провлачане на материала на тръбата обикновено варира от 430 до 510 MPa, а якостта на опън варира от 530 до 610 MPa.
Приложими медии
1. Природен газ, суров нефт и рафиниран нефт: Главна-преносна линия с високо-налягане на дълги{2}}разстояния
2. Вода и торове: Водопроводи-на дълги разстояния, транспортиране на торове
3. Химически среди: Тръбопроводи за флуиди с високо{1}}налягане в химически заводи
4. Градски газ: Градски газоразпределителни мрежи с високо{1}}налягане
5. Структурни тръби: Строителни конструкции, кожуси на офшорни платформи (не-корозивни среди)
6. Общи корозивни среди: конвенционална почва, атмосфера, сладка вода
Забележка: API 5L X60 не е подходящ за висока-температура, високо-налягане, силно киселинни среди (като гореща концентрирана солна киселина и флуороводородна киселина). В киселинни нефтени и газови среди, съдържащи H₂S, трябва да се изберат материали със специален клас, посочени в Приложение J на API 5L PSL2 (киселинно-устойчиви тръби X60MS / L415MS), с допълнителен контрол върху съдържанието на сяра (По-малко или равно на 0,002%), твърдост (По-малко или равно на 250 HV) и устойчивост на HIC.
Форма на продукта и производствен процес
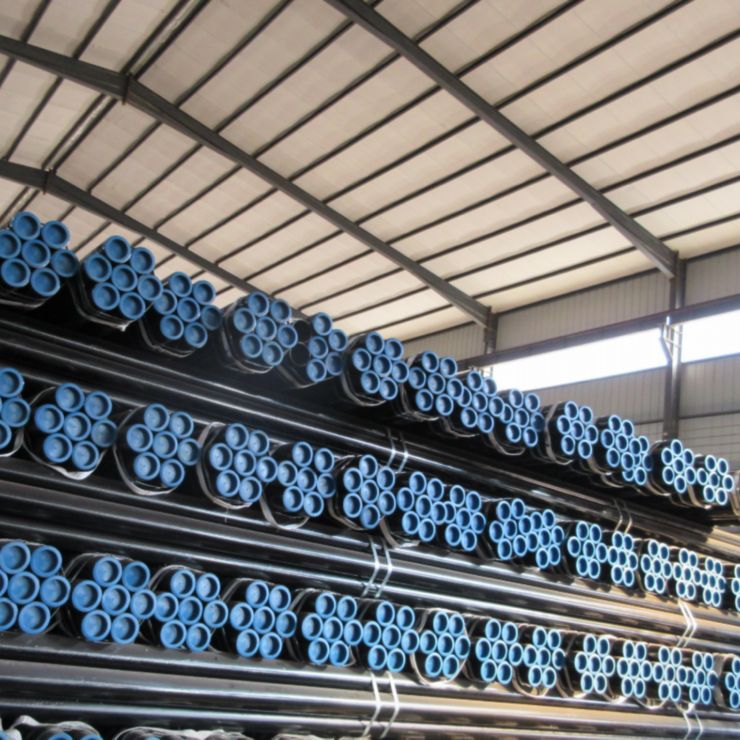
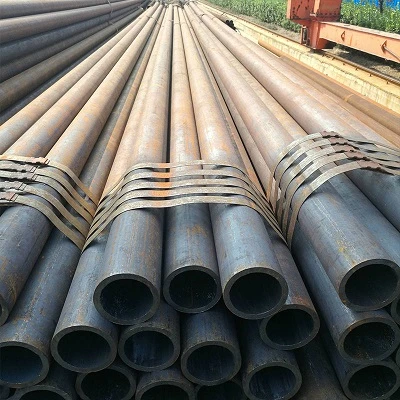
Безшевна стоманена тръба (безшевна)
Процес: Пиърсинг с горещо валцуване + валцоване с удължаване
Диапазон на диаметъра: 21.3 - 1067 mm (1/2" - 42")
Диапазон на дебелината на стената: 2 - 150 mm
Характеристики: Безшевна носеща-способност за високо налягане, подходяща за-магистрали за нефт и газ под високо налягане
Типични приложения: транспортиране на флуиди под високо{0}}налягане, тръбопроводи за събиране и пренос на нефтени и газови кладенци
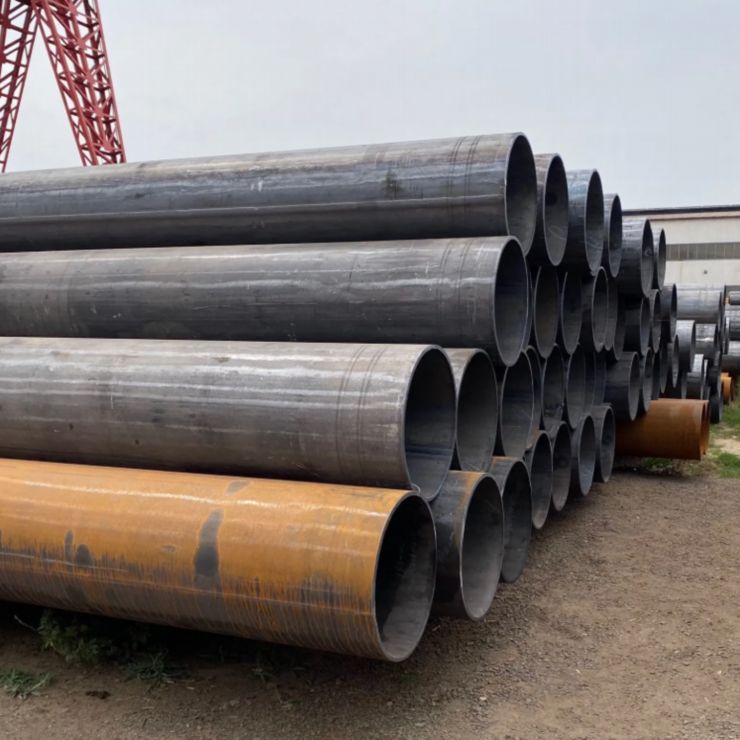
Високочестотна{0}}заварена тръба с прав шев (ERW)
Процес: горещо валцована рулона → студено огъване → високочестотно съпротивително заваряване
Диапазон на външния диаметър: Обикновено по-малък или равен на 610 mm (24")
Диапазон на дебелината на стената: Обикновено по-малко или равно на 20 mm
Характеристики: Висока точност на размерите, висока производствена ефективност и значителни предимства в разходите
Типични приложения: разклонителни линии за нефт и газ със средно и ниско-налягане, градски газопроводи и структурни тръби
Контрол на входната топлина при заваряване: Високо{0}}честотно заваряване при по-голяма или равна на 100 kHz (изискване PSL2), за да се осигури стабилно качество на заварката
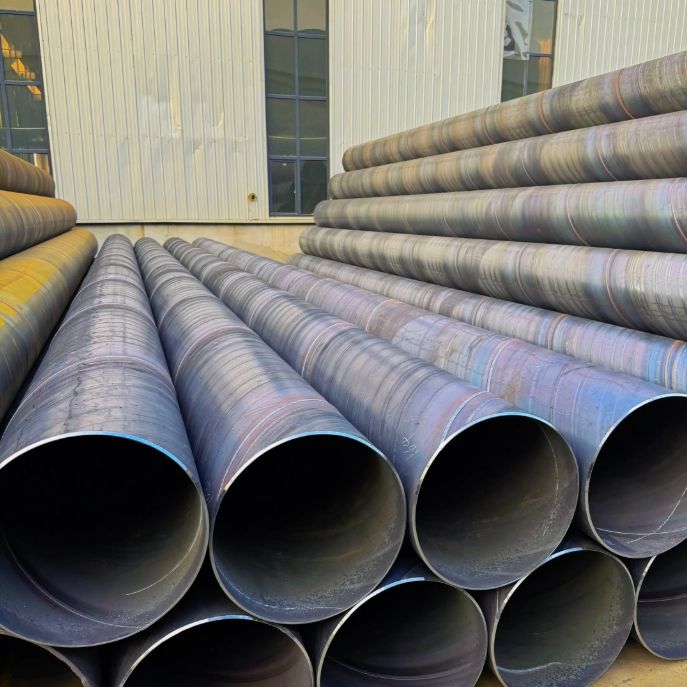
Спирална електродъгово заварена тръба (SSAW)
Процес: Горещо валцована намотка → Спирално формоване → Двустранно електродъгово заваряване-
Диапазон на външния диаметър: Обикновено 219 - 2500 mm
Диапазон на дебелината на стената: 6 - 25 mm
Характеристики: Големият диаметър предлага значителни предимства, позволявайки стоманени ленти с еднаква ширина да произвеждат различни диаметри. Напрежението на спиралните заварки е само 75-90% от това на правите шевове, което им позволява да издържат на по-високи налягания. Теоретично те могат да се произвеждат непрекъснато в неограничени дължини.
Типични приложения: тръбопроводи за вода/газ с голям-диаметър, офшорна инженерна обвивка
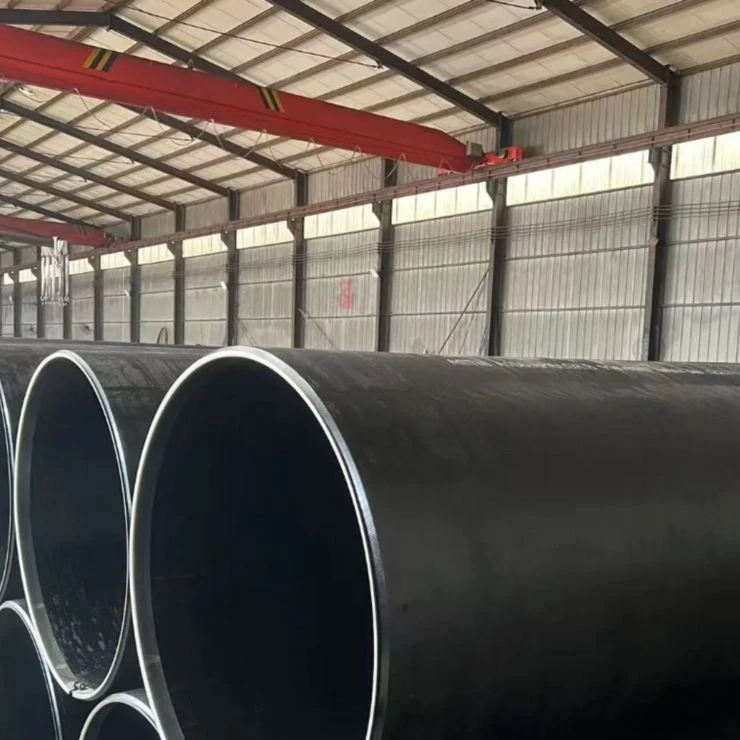
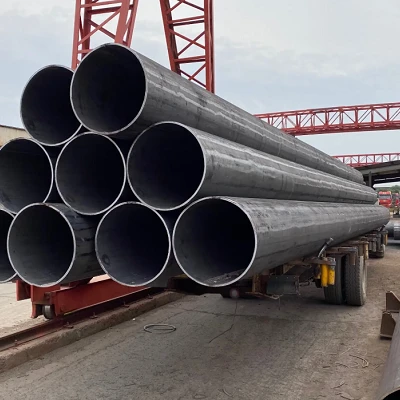
Дъгово заварени тръби с прав шев под флюс (LSAW)
Процес: Стоманена плоча → JCOE формоване / UOE формоване → Двустранно-дъгово заваряване под флюс
Диапазон на външния диаметър: 406 - 1620 mm (16" - 64")
Диапазон на дебелината на стената: 6 - 50 mm
Характеристики: Къси заварки, ниска консумация на заваръчен материал, широк диапазон на външен диаметър и дебелина на стената
Типични приложения: тръбопроводи за пренос на дълги-разстояния с високо{0}}налягане, подводни тръбопроводи, магистрали за събиране и транспортиране на нефт и газ
Приложими стандарти и условия за доставка
Стандарт: API Spec 5L, ISO 3183, GB/T 9711
Ниво на спецификация на продукта: PSL1 (основно ниво), PSL2 (подобрено ниво)
Условия на доставка: горещо валцувани, контролирано валцоване (TMCP), нормализирано, нормализирано валцуване, топлинна обработка (закаляване + темпериране) и др.
Обработка на краищата: плоски краища, скосени краища, резбовани краища, специални краища за монтаж
Сертификат: При спазване на изискванията на PSL2 трябва да бъде предоставен сертификат за съответствие (SR15.1 задължително) и трябва да бъде въведена пълна -проследимост на процеса (SR15.2 задължително).
Режим на третиране и ключови точки за заваряване
Крайната производителност на API 5L X60 зависи от контролирания от TMCP процес на валцуване и контролирано охлаждане:
1. Контролирано валцоване и контролирано охлаждане (TMCP, използвани за получаване на фино-зърнеста микроструктура и оптимални механични свойства):
Загрейте до 1100-1200 градуса за грубо валцоване, след това извършете контролирано валцуване с голямо намаление в диапазона на крайната температура от 850-950 градуса (валцуване в зоната без рекристализация), последвано от контролирано охлаждане в рамките на 600-800 градуса. Това води до еднаква и фина феритна + перлитна микроструктура (размер на зърното обикновено По-голям или равен на 9), осигурявайки балансирана комбинация от здравина и издръжливост. За тръбопроводите за кисели линии, TMCP е предпочитаният технологичен път, за да се избегне утаяването на вредни фази.
2. Термична обработка след -заваряване (ако е необходимо):
Ако е необходимо облекчаване на напрежението след заваряване на тръбен пръстен, може да се извърши термична обработка след-заваряване при 550-650 градуса за 1-2 часа. Термичната обработка след заваряване трябва да обърне внимание на контролирането на скоростите на нагряване и охлаждане, за да се избегне повлияване на микроструктурата и свойствата на основния материал.
Важно напомняне:
В конвенционални среди за пренос на нефт и газ без H₂S, топлинна обработка за освобождаване на напрежението обикновено не се изисква след заваряване.
За тръбопроводи в кисела среда (съдържащи H₂S) се изисква стриктно съответствие с Приложение J на API 5L PSL2, за да се предотврати прекомерна твърдост (По-малко или равно на 250 HV), причинена от неправилна топлинна обработка след -заваряване.
По време на заваряване се изисква строг контрол на входящата топлина (препоръчва се 0,5-2,5 kJ/mm) и междупроходната температура (обикновено по-малка или равна на 100 градуса), за да се предотврати огрубяване на зърното в засегнатата от топлина зона и прекомерна твърдост.
API 5L X60 (L415) е подходящ за тръбопроводи за пренос на нефт и газ под високо-налягане-на дълги разстояния, морски тръбопроводи и приложения за структурни тръби с висока-якост. Препоръчва се за употреба в следните области:
Полета за приложение
-
Главни-преносни линии на дълги разстояния за нефт и природен газ
● Главни тръбопроводи с високо{0}}налягане-на дълги разстояния за транспортиране на нефт и газ
● Подводни тръбопроводи, морски щрангове
● Главни събирателни и преносни линии за големи газови находища, магистрални газопроводни мрежи -
Градска газопроводна мрежа с високо{0}}налягане
● Градска магистрална тръбопроводна-мрежа за пренос и разпределение на газ под високо налягане
● Входящи и изходящи главни тръбопроводи на станции за регулиране на високо{0}}налягане на градски газ -
Инженеринг за водоснабдяване и напояване
● Главен тръбопровод-за пренос на вода под високо{1}}налягане на дълги разстояния
● Съпътстващи тръбопроводи за широко{0}}мащабни проекти за опазване на водата -
Химическо инженерство и промишлени тръбопроводи-за високо налягане
● Химическо инженерство и промишлени{0}}тръбопроводи под високо налягане
● Циркулиращ водопровод с високо{0}}налягане на електроцентрала -
Структурни тръби (висока якост)
● Яке за офшорна платформа (секция с висока-якост)
● Тръби за пилотни основи на големи мостове
● Стоманени структурни опорни тръби за-високи сгради
● Структурни тръби за фундаменти на офшорна вятърна енергия
Доставка и персонализиране
Ние предлагаме гъвкави и надеждни решения за веригата за доставки, за да гарантираме, че получавате тръбопровод API 5L X60, който идеално отговаря на изискванията на вашия проект.
|
форма |
 Безшевна стомана
тръба |
 Устойчивост на прав шев
Заварени тръби (ERW) |
 Спирална потопена дъга
Заварени тръби (SSAW) |
 Потопена дъга с прав шев
Заварени тръби (LSAW) |
|---|---|---|---|---|
|
Конвенционален диапазон |
Външен диаметър: 21.3 - 1067 mm; |
Външен диаметър: 21.3 - 610 mm; Дебелина на стената: 2 - 20 mm |
Външен диаметър: 219 - 2500 mm; Дебелина на стената: 6 - 25 mm |
Външен диаметър: 406 - 1620 mm; Дебелина на стената: 6 - 50 mm |
|
Възможност за персонализиране |
Горещо валцувани безшевни тръби, рязане с фиксирана-дължина, машинна обработка на фаска, резба в края на тръбата, специални условия на топлинна обработка |
Високочестотни-правилно{1}}заварени тръби, рязане с-фиксирана дължина, обработка на фаска, поцинковане/третиране с пластмасово покритие |
Спирално заварени тръби с голям-диаметър, рязане с-фиксирана дължина, обработка на фаска, анти{2}}корозионно покритие (FBE/3PE) |
JCOE/UOE формоване, рязане по дължина, обработка на фаска, специална обработка на края на тръбата |
Защо да изберете нас? - Надеждна инженерна технология. Надеждна доставка.
Ние не сме просто доставчик, а доверен партньор за материали за вас в Китай.
Вертикално интегрирано производство
Собствено съоръжение от 20 000㎡ с 10+ автоматизирани линии (8,000+ тона/година). Вътрешният-център за инструментална екипировка и щанцоване позволява бързо персонализиране и ефективен контрол на разходите - без надценка на посредник.
Стриктен контрол на качеството на всеки етап
Пълна проследимост през ключови контролни точки за контрол на качеството в цялото производство. 100% в съответствие със стандартите ASTM/ASME, EN и GB. Доклади за изпитване на материали, налични с всяка пратка.
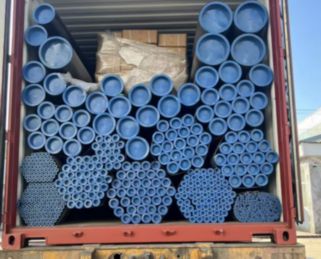
Надеждна доставка и опаковка за износ
10+ години износ за Европа, Северна Америка, Югоизточна Азия и Близкия изток с водоустойчива и-защита против ръжда, съчетана с гъвкави опции за доставка, гарантира безопасно и-навременно пристигане.
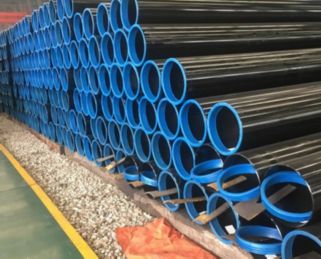
Валидиране на проби преди масово производство
Предоставяме безплатни мостри за проверка на качеството, което ви позволява да правите групови поръчки само след одобрение. Ние гарантираме последователност от проба до масово производство чрез точно измерване на размерите и прозрачно производство.
ЧЗВ
Въпрос: Какви са основните предимства на API 5L X60?
Въпрос: Каква е разликата между API 5L X60 PSL1 и PSL2? Как да изберем между тях?
Въпрос: Какви са разликите между API 5L X42, X52, X60 и X65? Как да изберем сред тях?
В: Каква е максималната работна температура за API 5L X60?
Въпрос: Каква е производителността на заваряване на API 5L X60?
Въпрос: Каква е устойчивостта на корозия на API 5L X60?
Въпрос: Може ли API 5L X60 да замени ASTM A53 или X52?
Популярни тагове: api 5l x60, Китай api 5l x60 производители, доставчици, фабрика


